Что такое штангенциркуль
Содержание:
- История штангенциркуля
- Общие сведения
- Как пользоваться штангенциркулем.
- Обзор латуневого штангенциркуля
- Компьютерная и бытовая техника, электроника и инструмент
- Простота и надежность штангенциркуля
- Как снять показания с помощью штангенциркуля
- Модификации штангенциркулей, как правильно измерять
- Как пользоваться штангенциркулем, точность инструмента
- Ваше слово, товарищ Маузер
- Устройство, характеристики и свойства
- Виды штангенциркулей
- Из истории инструмента
История штангенциркуля
Деревянные штангенциркули использовались уже в начале XVII века.
Например, металлические штангенциркули 18 века с крупной шкалой делений. Первые настоящие штангенциркули с нониусом появились только в конце XVIII века в Лондоне
Самый старый из них относится к началу – середине 19 века.
Приблизительно с середины 19 века штангенциркули начали выпускать в промышленных объёмах и устанавливать на них нониус для повышения точности измерений. Штангенциркули практически не изменялись по своей сути, а отличались друг от друга только способом и временем изготовления.
Столь древний измерительный прибор, конструкция которого практически не претерпела каких-либо существенных изменений за все эти века, служит эталоном технического совершенства и заслуживает максимум почтения пред гением человеческой мысли. Вряд ли можно подсчитать, сколько экземпляров штангенциркуля находится сейчас в употреблении.
В немецком языке штангенциркулем (Stangenzirkel) называется циркуль для начертания окружностей и дуг больших радиусов. По-немецки штангенциркуль называется Messschieber или Schieblehre — соответственно, «раздвижной измеритель» или «раздвижная линейка».
Разновидность штангенциркуля, оснащённая глубиномером на профессиональном сленге называется «Колумбус» или «Колумбик». Это название произошло от «Columbus» — производителя измерительного инструмента, такой штангенциркуль массово поставлялся в СССР под этой маркой.
В авиационной промышленности такие штангенциркули назывались «Маузер», по причине того что штангенциркули повышенного качества поставлялись в СССР .
Следует отметить, что современный штангенциркуль – это лишь усовершенствованный, в соответствие с новыми технологиями,
аналог того самого первого инструмента конца восемнадцатого века.
Нониус был изобретен Португальским математиком Педру Нунишем.
В то время, он работал над изобретением навигационного прибора, однако принцип, выработанный при этом, основанный на том, что человеческий глаз точнее определяет совпадение делений на шкалах, нежели относительное положение одного деления между двумя другими, лег в основу нониуса, названного в его честь.
Современную конструкцию шкалы нониуса придумал французский математик Пьер Вернье в 1631 году, поэтому, в честь него, нониус также называют «верньер».
Интересным является тот факт, что в немецком языке словом Stangenzirkel называют циркуль, применяемый для начертания окружностей и дуг больших радиусов. По-немецки, штангенциркуль называется Messschieber («раздвижной измеритель») или Schieblehre («раздвижная рейка»).
рис. =Штангенциркуль без нониуса. Германия, XIX век.=
В СССР, на профессиональном сленге разновидности штангенциркулей, массово поставляемые под марками «Columbus» и «MAUSER», приобрели соответствующие нарицательные имена.
Таким образом, «Колумбус» или «Колумбик» — это разновидность штангенциркуля, оснащенная глубиномером, а «Маузер» — штангенциркуль повышенного качества для авиационной промышленности.
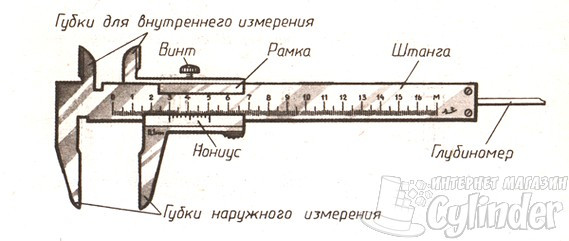
| Обычный штангенциркуль состоит из: 1. штанги. 2. подвижной рамки. 3. шкалы штанги. 4. губки для внутренних измерений. 5. губки для наружных измерений. 6. линейки глубиномера. 7. нониуса. 8. винта для зажима рамки. |
|


Общие сведения
Принцип действия и назначение
Назначением штангенциркуля является проведение замеров с высокой точностью снаружи и внутри измеряемых объектов, а еще глубины различных отверстий. Особенностью инструмента является универсальность. Распространенным названием данного инструмента является «штангель» среди тех, кто постоянно им пользуется, и является самым простым сокращением слова.
Устройство, свойства и характеристики
Если вы подключите фантазию, то заметите, что внешне штангенциркуль похож на симбиоз линейки и молотка. Классический инструмент состоит из следующих элементов:
- Штанга с размеченной шкалой, причем максимальная величина измерений будет зависеть от длины штанги.
- Измерительная рамка – речь идет о подвижной части штангеля, которая может перемещаться вдоль штанги. На нее нанесена шкала нониуса, которая дает возможность определить миллиметровые доли. Внутри рамки установлена пружина с винтом для фиксации, которая прижимает ее к штанге, а это уменьшает погрешность измерений, которая может повыситься вследствие перекоса подвижной части относительно той, что неподвижная. Вместо нониуса может быть установлена шкала циферблата или небольшой цифровой дисплей, и это будет зависеть от модели штангенциркуля.
- Неподвижная губка – конструктивно представляет собой частью штанги или жестко прикреплена к ней, и расположена с одной стороны инструмента. Рабочая зона – это внутренняя грань губки стационарного типа, и при измерениях ее нужно плотно прикладывать к объекту измерения.
- Подвижная губка представляет собой конструктивную часть рамки или жестко на ней закреплена. Рабочая часть тоже внутренняя, а деталь расположена ровно напротив неподвижной губки так, чтобы при сдвигании рамки грани двух губок соприкасаются. В таком положении нулевые параметры шкалы штанги и нониуса должны совпадать.
- Выдвигающаяся планка – это часть измерительной рамки конструкционного типа, а также ее назначение для замера глубины в объекте.
Как пользоваться штангенциркулем.
p, blockquote 13,0,0,0,0 –>
Чтобы понять как пользоваться штангенциркулем обратим внимание на рисунок выше. На нем мы видим две шкалы я специально обозначил их разными цветами шкалу штанги салатовым цветом, а шкалу рамки которая по ней перемещается голубым
Если мы видим такую картину то это значит, что измеренная деталь равна 42,7 мм. Как я определил.
p, blockquote 14,0,0,0,0 –>
Да очень просто. Видите риска рамки под которой находится «0» стоит дальше 42 мм (забыл сказать цена деления штанги 1 мм) но в тоже время не доходит до 43 мм. Это значит наш реальный размер находится между 42 и 43 мм.
p, blockquote 15,0,0,0,0 –>
Теперь смотрим на шкалу рамки (нониус) его размер от «0» до окончания 19 мм которые разделены на равные 10 частей. Получается цена деления равна 1,9 мм (но по этому поводу не заворачивайтесь ? ). Я и для того пишу этот пост, чтобы все было предельно ясно
И так, целое число миллиметров мы знаем, а для определения дробной части обратите внимание какая риска шкалы рамки штангенциркуля совпадает с рисской штанги
Как отчетливо видно с рисунка это риска под номером «7» если посчитать от нулевой риски нониуса и это говорит о том, что размер который вы измерили штангенциркулем равен 42 целых и 7 десятых миллиметра. Вот и все 🙂 По моему уже проще объяснить не удастся 🙂 . Да и вроде и так понятно.
p, blockquote 17,1,0,0,0 –>
Обзор латуневого штангенциркуля
Штангенциркуль, как ни странно, изготовлен из латуни.
Не нужно быть экспертом чтобы это понять. Во-первых он не магнитится, а во-вторых на гранях присутствуют следы штамповки и кое-где шлифовки, на которых отчетливо видно что это цветной металл.
Девайс разборный:
В отличие от продвинутых версий, он может измерять диаметры всего до 8,5 см, не имеет губок для внутренних измерений, не имеет глубиномера, но зато весит всего 36 грамм, имеет компактный размер.
Здесь две детали соединены вместе, по всей видимости, запрессовкой:
Начальное деление шкалы основных измерений точно совпадает с первым делением шкалы нониуса. Шкала основных измерений проградуирована в метрических и дюймовых единицах.
Если кто не понял, шкалы и цифры не нарисованы, это тиснение.
Тест на измерения. Сверла 8 мм, 5,5 мм и 2,5 мм:
Insum. Вообще классная вещь. Мастхэв всегда в сумке или рюкзаке. В магазине иногда будет полезен, да и вообще по жизни. Главное не забыть что он есть =) А еще это красивый подарок.
Компьютерная и бытовая техника, электроника и инструмент
Не мог удержаться, чтобы не создать тему. Узнал я наконец-то, почему. Прошло-то всего ничего, как спрашивал тут — http://forum.dwg.ru/showthread.php?t=10353.Оказывается, в молодой стране Советов покупали меритель фирмы «Columbus». Надо, думаю, дополнить, что другое название «маузер» тоже по фирме-производителю, а не по форме инструмента. В военной отрасли и авиастроении нужно было использовать штангели повышенной точности, которые изготавливала немецкая фирма «Mauser».
PS Информация с другого форума, но и в вики тоже появилась статья с этим упоминанием. Штангенциркуль (см. «интересные факты»)
Сообщение от Laborant: Ни разу про Колумбик не слышал.
Видно у вас только на повышенной точности и работали Я это слово на первый или второй же день работы после ВУЗа услышал. Потом спрашивал у всех возможных знакомых. Слово знали все, а вот происхождение никто.
Впервые такой термин здесь узнал. На всех заводах, где я с ним сталкивался, он был либо «штангель», либо «маузер», «колумбиком» его никто не называл, и мне, за более чем 30 лет, не попадался этот термин ни разу. Впрочем я все время в авиастроении работал, а там поставщик этого штангенциркуля был «Mauser», — этот же измерительный инструмент, но повышенного качества.
Хотя аналогия напрашивается с термином «шведик«, ибо так называли разводной ключ по простой причине, первые разводные ключи, прибыли из Швеции. Так и с колумбиком, вероятно, те кто это термин придумали получили эти штангенциркули от фирмы «Columbus»
Сообщение от T-Yoke: «колумбиком» его никто не называл,
«Колумбус»- слышал много раз, «колумбик» — в этой теме впервые слышу
Сообщение от Laborant: Маузер да, мастер в УПК так его назвал однажды.
Сообщение от Солидворкер: «Колумбус»- слышал много раз, «колумбик» — в этой теме впервые слышу
Особенности местных диалектов, получается. Я вот не слышал ни от кого «колумбус».
Сообщение от : Особенности местных диалектов, получается.
Мои наставники «колумбиком» называли только одну деталь штангенциркуля, шток для измерения глубины отверстий. Ведь есть штангенциркули и без него.
Сообщение от Bull: Особенности местных диалектов, получается. Я вот не слышал ни от кого «колумбус».
Слышал все два названия — и «колумбик» и «маузер». Причём «маузер» на ВПК, «колумбик» в «энергетике». «Колумбус» не слыхал ни разу.
Сообщение от kp+: Мои наставники «колумбиком» называли только одну деталь штангенциркуля, шток для измерения глубины отверстий. Ведь есть штангенциркули и без него.
У нас тоже колумбиком называют такой штангель со штоком.
Сообщение от pan: У нас тоже колумбиком называют такой штангель со штоком.
Сообщение от Serge Krasnikov: Т.е. мой уже будет называться Колумбом
Не-а. Колумбик — сам шток. Остальное штанген.
Сообщение от Бахил: Не-а. Колумбик — сам шток. Остальное штанген.
Сообщение от Бахил: Так у тебя ещё и типа «Маузер».
Сообщение от tankist: С чем тогда ассоциятия такого штангеля?
Сообщение от tankist: С чем тогда ассоциация такого штангеля?
Простота и надежность штангенциркуля
Прежде чем приступить к подробному рассмотрению устройства штангенциркуля и работе с ним, следует отметить несколько важных и общих для различных видов измерительного инструмента требований. Это поможет более точно определить место и область использования штангенциркуля в системе измерений:
- Погрешность измерительного инструмента составляет примерно половину цены деления его шкалы.
- Допуск на измеряемую величину определяет выбор измерительного инструмента.
- Наибольшая цена деления измерительного инструмента должна быть примерно в 3 раза меньше допуска.
Стандартными для наиболее распространенных типов инструмента ШЦ-I и ШЦ-II установлены цены деления 0,1 и 0,05 мм. Следовательно, если изготовление детали включает контрольную операцию, этими штангенциркулями можно контролировать размеры с допуском не менее 0,3 и 0,15 мм соответственно.
Устройство и виды
Инструмент состоит из следующих основных частей:
- Штанга с односторонними или двусторонними губками и нанесенной основной шкалой с ценой деления 1 мм. Обе конструкции предназначены для измерения и наружных, и внутренних размеров деталей. Губки, как правило, изготовлены из твердосплавного материала.
- Передвигаемая по штанге каретка с ответным губками и нониусной шкалой. К каретке может быть прикреплен стержень глубиномера.
Наиболее распространенными являются штангенциркули типа ШЦ-I и ШЦ-II с интервалом измерений 0−150 и 0−250 мм соответственно. Модель ШЦ-III предназначена для измерения деталей с размерами до 500 мм, вылет губок составляет до 300 мм. По типу снятия показаний различают механические, индикаторные и цифровые штангенциркули.
Шкала штанги позволяет определить целую часть измеряемого размера. Измерение дробной части и ее точность определяется наличием и ценой деления нониусной шкалы.
Работа со шкалой
Нулевому размеру соответствуют совмещенные деления 0 обеих шкал. Значению 10 нониусной шкалы соответствует значение 39 основной шкалы, при этом она включает в себя 20 делений.
Деление 10 нониуса соответствует значению 39 основной, можно сказать, что она смещена влево на 1,00 мм от деления 40. По правилам геометрической пропорции риска 9,5 нониуса смещена на 0,95 мм от риски 38, далее соответственно и пропорционально: риска 9,0 — на 0,90 мм от риски 36, средняя риска 5,0 нониуса сдвинута влево 0,5 мм от риски 20, и, наконец, деление 0,5 сдвинуто влево на 0,05 мм от деления 2.
При сдвиге каретки вправо в диапазоне от 0 до 1 мм на долю 0,05 мм риски обеих шкал будут последовательно совмещаться: если зазор между губками 0,05 мм — риска 0,05 совпадает с риской 2 мм, зазор 0,10 мм — 1,00 нониуса совмещается с риской 4 мм основной, зазор 1,00 мм — 10 нониуса совмещается с риской 40.
Например, нужно измерить несколько проволочек диаметром до 1 мм. Диаметр проволоки 0,05 мм, если деление 0,05 нониуса наиболее точно совпало с одним из делений основной шкалы. Если риски 0 и 10 нониусной шкалы точно совпали с рисками основной шкалы — проволока имеет диаметр 1,00 мм.
Как снять показания с помощью штангенциркуля
Перед началом работы необходима поверка штангенциркуля на точность. Для этого необходимо полностью свести губки и проверить совпадение нулей на обеих шкалах. Если нет совпадения, то в зависимости от требуемой точности необходимо либо взять другой инструмент, либо учесть имеющуюся погрешность.
В процессе измерения учтите следующие рекомендации:
- Для замера внешнего размера разведите губки штангенциркуля, поместите предмет и соедините их.
- Замер внутреннего размера производится путем размещения соответствующих верхних губок внутрь измеряемой области и их разведением до упора
- Губки должны упереться в края детали. Если поверхность твердая, то можно немного сжать для плотной фиксации, для мягкой этого делать не следует, т. к. можно исказить результат.
- Проверьте расположение штангенциркуля относительно измеряемой детали на отсутствие перекосов. Для этого губки должны располагаться на одинаковом расстоянии от края детали.
- Зафиксируйте нониус крепежным винтом.
- Определите целое число миллиметров по основной шкале.
- Находим совпадение штриха на нониусе с нулем основной шкалы и отсчитываем количество делений.
- Умножаем количество делений нониуса на цену деления и суммируем со значением основной шкалы.
Модификации штангенциркулей, как правильно измерять
По способу снятия показаний, существуют следующие разновидности инструмента:
Штангенциркуль с нониусом
Нониусом называется дополнительная шкала, перемещение которой вдоль основной, увеличивает точность измерения до 0,05 мм (поз. 7).
Все измерения происходят механическим способом. Оператор согласно инструкции и класса точности, вычисляет показания, совмещая основную шкалу и разметку нониуса. Пример для снятия показаний штангенциркулем с классом точности 0,1 мм.
Единицы миллиметров определяем до нулевой отметки шкалы нониуса. Затем находим совмещение ближайшей к началу шкалы миллиметровой отметки и риски на вспомогательной шкале.
Пример для снятия показаний прибора с классом точности 0,05 мм.
Единицы миллиметров считываются так же, как в предыдущем примере. После запятой в расстоянии будет двузначное число (сотые доли миллиметра с точностью 0,05).
Для более точного позиционирования, подвижную измерительную рамку часто оснащают подстроечным винтом. Это позволяет плавно подводить губки к измеряемой детали. Особенно актуально такое дополнение при измерении мягких предметов.
Штангенциркуль с круговой шкалой
Так же, как и нонинус – относится к механическим измерительным инструментам.
Такой инструмент облегчает считывание значений, что существенно экономит время. Нет необходимости совмещения рисок и вычисления истинного значения. Измерение штангенциркулем с круговой шкалой, доступно для работы с точными инструментами людям со слабым зрением.
Значение целых миллиметров, по прежнему считываются с основной линейной шкалы. А вот десятые (или сотые доли) – отображаются на стрелочном приборе.
Технически инструмент не очень сложный, что благоприятно сказывается на его стоимости. По штанге перемещается ролик, связанный со стрелкой. Механизм имеет возможность фиксации стрелки, для сохранения значения после проведения измерения.
Цифровая индикация
Измерение производится механическим путем, а вот считывание информации – представлено в цифровом виде.
Вместо подвижной измерительной рамки, по штанге перемещается корпус с электронным модулем. Все перемещения, с точностью, указанной в спецификации – отображаются на жидкокристаллическом дисплее.
Одна деталь принимается за эталон, затем производится обнуление штангенциркуля. Вторая деталь измеряется относительно эталона.
Считывание показаний в реальном времени, моментальное восприятие. Пожалуй, самый удобный вариант исполнения. Более продвинутые (и соответственно дорогие) модели, оснащены памятью последнего результата измерения.
Приборная погрешность не зависит от способа представления информации. Если пара «колесико-штанга» имеют точное сочленение, и качественно изготовлены – можно не беспокоится за точность. Высокая погрешность может быть у дешевых китайских подделок. Если изделие произведено на профильном заводе – смело пользуйтесь.
Как пользоваться штангенциркулем, точность инструмента
Измерения с точностью до 1 мм интуитивно понятны абсолютно всем и в особых разъяснениях абсолютно не нуждаются. Передвигая подвижную рамку вдоль штанги, зажимая (не сильно) губками деталь, мы отслеживаем на цифровой шкале штанги размер. Все хорошо, когда риска с «0» нониуса четко совпадает с любой из рисок основной шкалы. Это значит, что деталь имеет размер в целых миллиметрах. Но если риски шкалы и нониуса не совпадают, то большинство людей применит термин «больше» или «меньше». К примеру: чуть больше 30 мм для обывателя будет означать размер от 30 до 31 мм. Но пользование нониусом настолько просто, что имея штангенциркуль, продолжать пользоваться подобными величинами – моветон.
Шкала нониуса разбита таким образом, что наиболее точное совпадение ее риски с риской основной шкалы покажет точное значение после запятой в дробном значении размера детали.
Нужно учитывать класс точности инструмента, он обязательно пишется – чаще прямо на нониусе – чему равно одно его деление. Большинство самых распространенных штангенциркулей обладает способностью определять размер с точностью до 1/10 миллиметра, но есть приборы и до 2/100, на них написано 0,02. На принцип пользования нониусом это не влияет.
https://youtube.com/watch?v=Nobw6s9k4dQ
Кроме умения пользоваться нониусом, важно так же правильно пользоваться штангенциркулем во время проведения измерений, о чем детально рассказывается в следующем видео. https://www.youtube.com/embed/82yPc4p9wfs
https://youtube.com/watch?v=82yPc4p9wfs
Штангенциркули с круглой цифровой шкалой не требуют совпадения рисок, они прямо показывают на значение
Здесь важно учитывать значение деления, которое указывается на циферблате
Для этого штангеля оно составляет 0,02 мм. К плюсам такого исполнения инструмента можно отнести возможность тарирования (физической установки на «0» шкалы циферблата) при сведенных губках с фиксацией зажимным винтом – здесь он снизу циферблата. К явным же недостаткам – исключительную аккуратность в обращении. Слишком велик риск повреждения инструмента при разбивании стекла циферблата. А ведь особую бережность в обращении со штангенциркулем при проведении слесарных, токарных или фрезерных работ обеспечить практически невозможно, поэтому ШЦК все чаще снимается с производства ввиду малого спроса, хотя в домашних условиях, при бережном отношении он может многие годы служить верой и правдой.
Хотя очень недорогие (от 5,5 $) за штуку углепластиковые циферблатные штангеля все же пока удерживают этот тип инструмента на плаву.
Еще одним фактором, влияющим на уход с рынка ШЦК, стало наличие недорогих и менее прихотливых в эксплуатации ШЦЦ – цифровых или дигитальных (от digital – цифровой) штангенциркулей, в основном китайского производства.
Несколько слов о кнопках на цифровом штангенциркуле. Зеленая вверху – переключатель значений «миллиметры – дюймы». Ремарка: наличие на основной шкале (а также на подвижной рамке) верхней разметки позволяет производить измерения в дюймах, что в общем-то для нас не так уж и актуально. Левая красная кнопка снизу включает и выключает прибор. А вот правая, на наш взгляд, самая интересная кнопка, позволяющая обнулить значение в любом положении губок. Эта функция очень полезна при контроле размера большого числа однотипных деталей, когда номинальный размер выставляется изначально, фиксируется желтой кнопкой, а при замерах мы видим отклонения от него, причем в обе стороны.
Кстати, взаимная проверка точности всех перечисленных типов штангелей, в т.ч. и с разным классом точности измерений, показывает, что даже старые советские инструменты, при условии не убийственных условий эксплуатации, вполне справляются со своей задачей
Важно помнить: наиболее точным значением для наружных размеров будет наименьшее, а для внутренних – наибольшее. Все дело в том, что крайне сложно абсолютно точно позиционировать инструмент при замерах, а искажения дают именно эти неточности
И еще одно: винт фиксации подвижной рамки нужно держать в слегка поджатом состоянии, что предотвратит слишком большой ее люфт на основной штанге. И подводить к детали ее нужно без чрезмерных усилий, которые вынудят этот самый люфт конвертировать в искажение замера.
Ваше слово, товарищ Маузер
Как-то раз в офисе нашей компании раздался телефонный звонок. На другом конце провода очень вежливый мужчина после короткого приветствия задал мне всего один вопрос: «Скажите, пожалуйста, а есть у вас в продаже Маузеры?». Если честно, впервые за долгие годы работы в сфере продажи измерительного инструмента я действительно был в замешательстве и не знал что ответить. Более того, я вообще не знал, как реагировать на подобный вопрос. Я попытался объяснить, что мы продаем измерительные инструменты, а Маузер – это вообще не к нам. Завязалась беседа с потенциальным клиентом, который пояснил, что «маузер» — это вовсе не то о чем я подумал, и с выбором магазина покупатель не ошибся.
Век живи, век учись. Так долго я еще никогда не беседовал с покупателем и никогда не узнавал из подобной беседы так много новой для меня информации. Мне даже стало немного стыдно, что я не знал таких важных и интересных нюансов, непосредственно касающихся моей основной деятельности, а именно – продажи измерительного инструмента.
Как выяснилось позже, «маузером» называется штангенциркуль небольшого размера, который используют, в основном, в авиации. Такое интересное и необычное название инструмента объясняется достаточно просто: «Маузер» — это производитель измерительного инструмента из Германии, который успешно, на протяжении многих лет, поставлял измерительный инструменты высокого качества в СССР. Такие «маузеры» были знамениты своей высочайшей точностью и долговечностью, а потому и были так популярны среди авиаторов.
К сожалению, теперь штангенциркуль с клеймом завода «Маузер» считается антиквариатом и приобрести его можно только на аукционах и у частных владельцев этого отменного по своим свойствам инструмента. Цена штангенциркуля «маузер» на различных площадках колеблется в районе 100 американских долларов. В СССР также продавали еще одну «разновидность» штангенциркуля, который среди «знатоков» называется «колумбик» или «калумбус», что тоже связано с названием одноименного завода – производителя, выпускающего высокоточные измерительные инструменты данного вида. Главная черта, отличающая «маузер» от «калумбика» — это наличие у последнего глубиномера, который у «маузера» конструктивно не предусмотрен.
Измерительные инструменты, представленные сегодня на рынке часто уступают в точности и качестве своим знаменитым аналогам, но это вовсе не означает, что сегодня на рынке нет измерительных инструментов, цена которых соответствовала бы их качеству. Но это уже совсем другая история.
Устройство, характеристики и свойства
Если подключить фантазию, то внешне штангель выглядит, как симбиоз молотка и линейки.
Состоит классический инструмент из следующих элементов:
- Штанга с размеченной шкалой. Максимальная величина измерений зависит от длины штанги.
- Измерительная рамка – подвижная часть штангеля, способная перемещаться вдоль штанги. На ней нанесена шкала нониуса, позволяющая определять доли миллиметра. Внутри рамки установлена пружина с фиксирующим винтом, прижимающая ее к штанге, что снижает погрешность измерений, которая способна повысится в следствии перекоса подвижной части относительно неподвижной. Вместо нониуса может быть установлена циферблатная шкала или небольшой цифровой дисплей, что зависит от модели штангенциркуля.
- Неподвижная губка – конструктивно является частью штанги или жестко на ней закреплена, и находится с одной стороны инструмента. Рабочей зоной является внутренняя грань стационарной губки, во время измерений ее плотно прикладывают к измеряемому объекту.
- Подвижная губка – конструктивно является частью рамки или жестко на ней закреплена. Рабочая часть также внутренняя, а сама деталь расположена ровно напротив неподвижной губки таким образом, что при сдвигании рамки грани обеих губок соприкасаются. В этом положении нулевые параметры шкал штанги и нониуса должны совпадать.
- Выдвижная планка – конструктивная часть измерительной рамки, ее назначение для замера глубины в объектах.
Рассмотренная конструкция, имеющая односторонние губки, позволяет определять лишь внешние размеры объектов.
Для внутренних замеров потребуется штангенциркуль с двусторонним размещением губок.
Вторые имеют, как правило, меньшие размеры, расположены аналогично первым, но с противоположной стороны штанги, а рабочими являются внешние грани.
Материал
Металлический штангенциркуль изготавливают преимущественно из углеродистой и нержавеющей стали, низколегированных инструментальных сталей 9ХС, ХВГ.
Нержавеющий инструмент — классика, однако, в производстве современных штангелей используют и композит, например, на основе углеродного волокна и полимерных смол.
Размеры
Типовые размеры классических штангенциркулей:
- Длина губок для выполнения наружных замеров: 35 – 300 мм.
- Длина губок для выполнения внутренних замеров: 6 – 22 мм.
- Измерительный диапазон – до 2 м.
- Длина нониуса: 9 – 39 мм.
- Вес (зависит от материала и размеров): 0,2 – 8,9 кг.
Модели с диапазоном измерений до 5000 мм могут весить более 35 кг.
Следующие действующие ГОСТы регулируют как поверку, так и производство штангенциркулей:
- ГОСТ 166-89 – определяет технические условия
- ГОСТ 8.113-85 – определяет порядок поверки
Точность
Нониусный штангенциркуль характеризуется несколькими классами точности:
- класс – погрешность составляет 0,05 мм (двадцатая часть миллиметра)
- класс – погрешность составляет 0,1 мм (десятая часть миллиметра)
Для высокоточных замеров применяется совершенно другой инструмент – микрометр.
Чтобы наглядно показать, на что влияет класс точности, достаточно предположить, что необходимо определить диаметр нескольких сверл без маркировки.
Штангель второго класса точности позволит найти сверла диаметром 6,7 или 6,8 мм, а первого класса еще и 6,75 мм.
Для электронных инструментов погрешность может достигать 0,01 мм.
Поверка
В процессе работы штангенциркулем может наблюдаться нарушение его настроек, различные деформации отдельных элементов, банальный износ.
Все это влияет на точность проводимых измерений, которые, к тому же, способна исказить налипшая грязь, смазка, металлические опилки, покрывающие инструмент намагниченным слоем.
Каждому владельцу штангеля необходимо бережно обращаться с ним, и содержать инструмент в чистоте.
Дабы избежать различных искажений результатов измерений, выполняется ежегодная поверка инструмента.
Для этого достаточно обратится в специализированный сервисный центр по настройке и ремонту.
По результатам поверки выдается соответствующее свидетельство.
В домашних условиях выполнить простейшую проверку правильности показаний можно, если свести до упора губки штангенциркуля.
В этом случае нулевые штрихи должны совпадать.
Здравствуйте! Сегодня мы поговорим с вами про измерение деталей штангенциркулем или как многие его называют «колумбиком». К стати говоря а вы знаете почему штангенциркуль называют колумбиком. НЕТ? Тогда читайте мою статью и все станет понятно 🙂
p, blockquote 1,0,0,0,0 –>
p, blockquote 2,0,0,0,0 –>
p, blockquote 3,0,0,0,0 –>
Виды штангенциркулей
В целом, все виды штангенциркулей можно разделить на механические и электронных в зависимости от типа шкалы. Основными видами, согласно ГОСТ 166-89 являются:
- ШЦ-I — инструмент с 2-сторонним размещением губок для измерения наружных и внутренних величин и глубиномером.
- ШЦК — оснащен круговой шкалой для определения точного размера. Более простой в применении, чем штангенциркуль с отсчетом по нониусу.
- ШЦТ-I — односторонние губки для измерения наружных линейных размеров. Отличается высокой стойкостью к износу.
- ШЦ-II — оснащен двумя губками для наружного и внутреннего замера и разметки, а также рамкой микрометрической подачи.
- ШЦ-III — односторонние губки для определения наружных и внутренних размеров.
- ШЦЦ — электронный штангенциркуль с цифровой индикацией.
Из истории инструмента
Историю этого инструмента показательно рассматривать в контексте истории металлообработки и одного из направлений ее развития — токарного дела. Исторический период 15−18 веков характеризуется чередой научных открытий и практическим внедрением этих открытий во всех отраслях экономики этого периода.
Применение математического подхода в астрономии расширило горизонты морской навигации, эпоха Великих географических открытий подняла на новый уровень объем торговли и промышленного производства. Мелкотоварное производство уступило место мануфактурному, а промышленная революция 18−19 веков окончательно установила переход к массовому применению машин и индустриализации.
Хронология событий
Для наглядности можно представить хронологию этих событий, включающую ключевые точки появления штангенциркуля:
- Начало XVI века — токарные станки применяются в основном для обработки дерева, кости и мягких металлов. Привод, хотя и усовершенствованный с древних времен, по-прежнему ручной или ножной, так же, как и резец, остается в руках мастера. Вехой можно считать появление стального центра и люнета для крепления заготовки.
- К этому же периоду относится имеющая прямое отношение к штангенциркулю попытка португальского математика Педро Нуньеша создать прибор для точного измерения углов с помощью набора деленных на равные части концентрических окружностей. Целью являлась не металлообработка, а насущные проблемы навигации. До изготовления и практического применения прибора дело не дошло, но направление мысли не осталось незамеченным.
- К середине XVI века токарные станки оснастили механическим приводом от водяного колеса, что позволило приступить к обработке резанием стали. В это время в мастерских появились первые образцы современного штангенциркуля — деревянные линейки с передвижными измерительными губками и нанесенной шкалой для прямого измерения. Вернувшись к Микеланджело, отметим, что именно циркуль явился прообразом штангенциркуля — замеры деталей выполнялись ножками циркуля, а величину определяли по линейке. Очевидно, нашелся мастер, упростивший эту процедуру, совместив оба инструмента в одном и сократив измерение до одной операции.
- В 1631 году математик из Бургундии Пьер Верньер закончил начатое Нуньешем дело, доработав его мысль и адаптировав ее технически в квадранте для измерения угловых величин. Созданная им дополнительная измерительная шкала тут же широко шагнула во многие направления измерений, получив при этом названия в честь обоих ученых — «нониус» или «верньер». При этом в металлообработке в основном используют понятие нониус, верньер более распространен в приборной и радиотехнической отрасли.
- Результатом постоянного совершенствования на отрезке более ста лет стало оснащение к началу XVIII века токарного станка суппортом для жесткого крепления резца, механизмами продольной и поперечной подачи. Токаря уже имели в своем распоряжении мерительный инструмент с нониусной шкалой, позволяющей обеспечить соответствующее качество изготовления.
- К концу XVIII века появился на свет универсальный токарный станок, принцип устройства и работы которого мало в чем изменился по сегодняшний день. С этим периодом связано и появление понятий стандартизации и унификации продукции и мерительного инструмента, единой системы измерения.
Происхождение названия
К истории штангенциркуля можно добавить немного интересной информации о его названии.
В русском языке за инструментом по каким-то причинам закрепилось название с немецкими корнями — «штанга» и «циркуль». Обиходным среди специалистов для образца ШЦ-I является термин «колумбик», прижившийся с советских времен по имени компании «Колумбус», массово поставлявшей измерительную технику в нашу страну.
В Германии под названием Stangenzirkel используют инструмент, более соответствующий переводу — разметочный штанговый циркуль. Аналоги российского штангенциркуля выпускаются под названием Messchieber — раздвижной измеритель или Schieblehre — измерительная линейка.
Во многих языках название инструмента является производным от слова «калибр», что подчеркивает высокую точность измерения. В качестве примера можно привести английский calliper, испанский calibrador, итальянский calibro a corsoio (калибр кулисного камня — элемента шатунного механизма). Английский штангенциркуль имеет еще одно название — trammel, переводимый также как препятствие, трал или невод.