Условное изображение и обозначение резьбы на чертежах
Содержание:
- Поля допусков
- Ключевые характеристики нарезок
- Крепежные резьбы
- Нарезка трубной резьбы
- Инструменты для нарезания
- Технические характеристики
- Резьбы применяемые в быту
- 1.5.2. Крепежно-уплотнительные резьбы
- ГОСТ и унификация крепежа
- Черчение
- § 31. Изображение и обозначение резьбы
- Изображения наружной цилиндрической и конической резьбы
- Сфера применения резьбовых соединений
- Нарезание многозаходной резьбы
- Принципы обозначения
Поля допусков
Посадка наружного профиля во внутренний зависит от рабочей высоты – максимальной величины соприкосновения сторон профилей соединительных элементов. Выражают ее через поля допусков резьбы.
Допуски на размеры метрических резьб обозначают через значения двух диаметров: среднего и диметра выступов.
Формируя метрическую резьбу данные берут из соответствующих таблиц (ГОСТ 16093-2004). Выбор полей допусков осуществляют по правилам очередности:
- первая очередь – значения, указанные жирным шрифтом;
- вторая – обычным шрифтом;
- третья – значения, взятые в круглые скобки;
- внеочередные – значения в квадратных скобках (для специальных изделий).
Возможно использовать допуски, не указанные в таблицах, а сформированные из соотношений существующих стандартных диаметров.
Поля допусков наружной резьбы
Поля допусков внутренней резьбы
Важно, чтобы защитные покрытия деталей по своим геометрическим параметрам не превышали значение номинального профиля, потому в таких случаях допуски используют еще до нанесения защитного слоя
Ключевые характеристики нарезок
Основными характеристиками любой резьбы, в том числе и для труб, являются:
- Шаг (P, pitch)- расстояние между соседними витками.
- Внешний диаметр.
- Внутренний диаметр.
- Ход — расстояние, на которое переместится крепеж в продольном направлении за один полный оборот. Для однозаходной накатки ход равен шагу, для многозаходной — шагу, умноженному на число заходов.
Диаметр дюймовой резьбы
Этих данных достаточно для подбора совместимого фитинга или арматуры в магазине. Для изготовления резьбового соединения на токарно-винторезном или фрезером станке понадобятся и другие характеристики резьбы, такие, как углы наклона профиля и другие.
Крепежные резьбы
Наибольшее распространение получили крепежные изделия. Их предназначение заключается в свинчивании и закреплении отдельных деталей. Среди особенностей отметим следующие моменты:
Витки должны быть рассчитаны на большое усилие
Для этого уменьшается шаг или увеличивается высота профиля.
Если получаемое изделие должно обладать высокой герметичностью, то уделяется внимание форме вершин витков и впадин. Они должны идеально подходит друг к другу.
Уделяется внимание твердости применяемого материала при изготовлении, так как при воздействии осевой нагрузки часто происходит срезание рабочей части.
Крепежные элементы рассматриваемого типа характеризуются надежностью и практичностью в применении.
Крепежные и ходовые резьбы
Нарезка трубной резьбы
Для нарезки вручную применяют специальное приспособление — КЛУПП. Это цилиндрический корпус с двумя ручками ворота, внутри которого находятся регулируемые подвижные гребенчатые резцы, которые, постепенно выдвигаясь из корпуса, углубляют профиль до достижения полного профиля.
Нарезка резьбы своими руками
При отсутствии такого устройства можно нарезать резьбу простым воротом с зажатым в нем метчиком или плашкой. Плашка фиксируется в воротке тремя центрирующими болтами с коническими окончаниями, под которые на плашке предусмотрены выемки. Сначала проходят грубыми метчиками или плашками, постепенно меняя их на чистовые.
Ручная нарезка осуществляется легко при диаметрах труб до 1 дюйма, на больших диаметрах приходится прикладывать значительные физические усилия.
К тому же становится довольно сложно начать первую нитку без перекосов. Для нарезания больших диаметров и облегчения захода плашки на резьбу применяют резьбовую втулку.
Устройство представляет собой вкладыш, на внешней поверхности которого уже нарезана резьба. В месте окончания витков на вкладыше выполнен уступ, снижающий его диаметр до внутреннего диаметра трубы. Он вставляется во внутреннее отверстие трубы до начала резьбы и распирается там конусным распорным механизмом.
Плашка легко накручивается на витки вкладыша, прогоняется по ней и легко заходит на первую нитку резьбы, нарезаемой на трубе. Несколько ниток на вкладыше надежно удерживают плашку от перекоса.
Если вы нашли ошибку, пожалуйста, выделите фрагмент текста и нажмите Ctrl+Enter.
Инструменты для нарезания
Для нарезания внутренней резьбы используется метчик. Это специальный винт, который имеет твёрдые режущие кромки. Состоит этот инструмент из рабочей части и хвостовика, предназначенного для фиксации в воротке. Устройство бывает ручным и машинным.
Комплектация слесарного набора:
- Метчик. Его диаметр может варьироваться и достигает 18 мм.
- Две черновых рабочих части.
- Черновой метчик другого диаметра, средний и чистовой.
Перед началом нарезания нужно обязательно сначала сделать отверстие, которое будет иметь немного меньший диаметр. Во время работы инструмент необходимо держать перпендикулярно и добавлять смазку в зону нарезания. Через каждые несколько витков метчик следует выкручивать, чтобы убрать накопившуюся металлическую стружку. Это очень удобно делать при помощи небольшого специального ёршика.
В промышленных масштабах наружная резьба делается на станке. Для домашних потребностей применяются плашки, которые бывают:
- Разрезными. Инструмент изготовлен из двух половин, из-за чего он не такой жёсткий, как другие виды. Можно использовать для нетребовательных соединений.
- Цельными круглыми. С помощью такой плашки можно нарезать высококачественную резьбу.
- Раздвижные. Применяются в клуппах. Можно изготавливать трубную резьбу.
Сама плашка внешне очень похожа на обычную гайку, внутри которой находятся режущие кромки. Инструмент может быть предназначен для нарезания метрической или дюймовой резьбы.
Технические характеристики
Согласно государственному стандарту трубная коническая резьба должна непосредственно отвечать таким требованиям, как:
- Профильный угол обязательно должен отвечать 55 градусам.
- К разным диаметрам используется свой шаг нарезки.
- Обязательное соблюдение угла отклонения конусной поверхности от самой оси трубы независимо от ее диаметра. Уклон выполняется в соотношении 1:16.
- Использование сварочной аппаратуры или соединительных фланцев прилагается только при больших диаметрах труб. Максимально возможный диаметр – 6 дюймов.
- Кроме этого, требуется соблюдать соотношение общей рабочей длины с рабочей нарезкой.
Поэтому очень важно, чтобы черчение полностью соответствовало установленным государственным стандартам, поскольку такие соединительные детали применяются в точках с повышенным давлением и температурами, что, в свою очередь, дает возможность максимальной герметизации деталей трубопровода при необходимости
Резьбы применяемые в быту
При строительстве домов и ремонте квартир самой распространенной дюймовой трубной резьбой являются:
- ½ и ¼ — с шагом 14 витков/дюйм (или с шагом 1,814 мм)
- а также:1, 1¼, 1½, 2 с шагом 11 витков/дюйм (или с шагом 2,309 мм)
Реже применяется сантехническая круглая резьба, или профиль Эдисона.
Шаг в 11 витков/дюйм сохраняется на трубах диаметром от 2 до 6 дюймов.
Трубная цилиндрическая резьба
Труба в ½ — это основной диаметр для внутридомовой и внутриквартирной разводки, она обеспечивает достаточный напор воды из магистрали, большинство смесителей для ванн, унитазов, душевых кабин, стиральных и посудомоечных машин рассчитано именно на этот присоединительный размер. Трубы ¼ дюйма применяют для последних метров разводки к сантехническим приборам, не требующим большого напора и расхода, например, смесители для раковин. Трубы ¾ дюйма применяют на вводе в квартиру или на раздающем коллекторе насосной станции локальной системы водоснабжения. Трубы в 1 и в 1 ½ дюйма применяются намного реже, при строительстве больших коттеджей, оснащенных бассейнами.
1.5.2. Крепежно-уплотнительные резьбы
Трубная резьба
цилиндрическая. В
современной технике широко применяются
трубопроводы. Трубопровод состоит, как
правило, из ряда соединенных между собой
деталей, арматуры, контрольно-измерительных
приборов, компенсирующих устройств и
т.д.
Деталями трубопровода
называют его отдельные составные части
и их простейшие соединения. К ним
относятся трубы, отводы, переходы,
заглушки, фитинги и т.д. В зависимости
от назначения трубопровода и условий
его работы трубы подбирают различными
как по материалу, прочности, так и по
способу их изготовления.
Для получения
резьбового соединения труб на их концы
снаружи нарезают трубную цилиндрической
или коническую резьбу.
По сравнению с
метрической резьбой трубная резьба
имеет значительно меньший шаг и меньшую
глубину, что вызвано необходимостью
предупредить возможные ослабления
стенок.
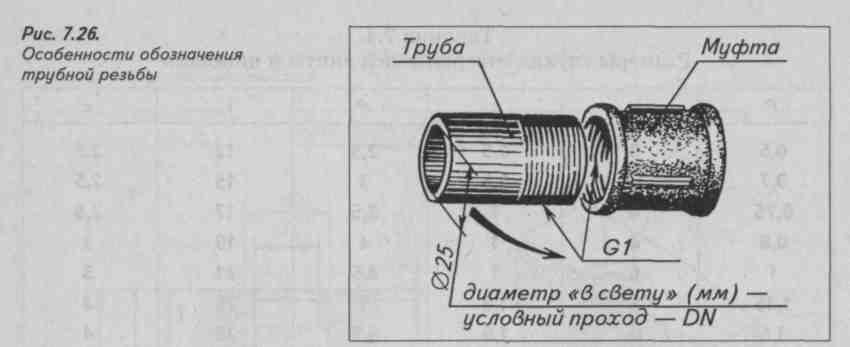
Размер трубной
резьбы, в отличие от метрической, задается
по внутреннему диаметру трубы. Этот
внутренний диаметр называется диаметром
трубы «в свету» и определяется как
условный проходной размер трубы.
Размер наружного
диаметра трубной резьбы всегда больше
диаметра «в свету» на две толщины стенки
трубы. Этот размер берется из соответствующей
таблицы ГОСТа 3262—75. Так, например,
трубная резьба в один дюйм имеет наружный
диаметр 33,25 мм (а не 25,4 мм) (рис. 1.10).
ГОСТ и унификация крепежа
В течение длительного времени не могли прийти к единому стандарту. Еще в середине XIX века разные производители пользовались своими мерительными инструментами. Попутно у каждого резьбовые соединения выполнялись по своим требованиям и параметрам. Возникали проблемы у эксплуатационников.
При необходимости разборки и последующей сборки изделий приходилось помечать каждую деталь, чтобы потом их поставить строго на свое место. Особенно сложно приходилось военным, так как ружья и пушки приходили с разных заводов. Если кто-то разбирал свое оружие, то собрать чаще всего не удавалось.
Еще в XII веке установили, что оптимальным будет расстояние между двумя канавками на стержнях, равное примерно 20 % от диаметра. Тогда их изготавливали из дерева, на ручьях и небольших реках создавали водяные мельницы. Позже (примерно середина XIV века) начали проектировать и создавать ветряные мельницы.
Отдельные детали стягивали мощными шпильками. На них накручивали громадные дубовые гайки, выточенные из единого куска прикорневой части. Но все – это были единичные, разовые изделия. Их характеристики и качество зависели от мастера. С развитием техники нужно было добиваться однообразности и универсальности стяжных деталей.
Информация к размышлению
Первый отраслевой стандарт был принят в Туле (Россия). На первом оружейном заводе производили только сборку конечного изделия. Производилось и литье. А сами отливки раздавали мастерам для домашнего изготовления. Так образовались улицы со своими названиями: Курковая, Ложевая, Дульная, Штыковая и ряд других. Тут делали только одно изделие. Потом на сборке оставалось только собрать их и получить ружье.
Главная заслуга Никиты Демидова (основоположника первого оружейного завода России) заключалась в том, что он сумел разработать подробные чертежи, а также мерительные инструменты (калибры). Пользуясь ими, мастера могли проверять, насколько правильно обрабатывается конкретная деталь. Налажен был выпуск и ручного металлообрабатывающего инструмента: напильники, шаберы, скребки и ручные сверлильные устройства.
В это же время Англия также изготавливала ружья. Конструктивно они были идентичными. В 1787 году были приобретены 500 ружей в Туле и 500 ружей из Англии. Их разобрали, а детали по артикулам разложили в несколько куч. Тщательно перемешали.
Потом решили собрать. Тульские ружья собрали все. Каждое прошло проверку на качество стрельбы. Результаты удовлетворили комиссию. Ни одного английского ружья собрать не смогли. Детали требовали индивидуальной притирки. Единого стандарта не было.
Поэтому в русскую армию помимо ружей поставляли детали, которые могли выходить из строя в процессе эксплуатации. В каждом полку существовал взвод, в обязанности которого вменяли ремонт вооружения.
В этих взводах имелись болтики, винтики и гаечки. Тогда их метили специальными насечками, чтобы использовать по мере необходимости.
В 1790 г. в Париже произошло первое утверждение основной системы мер. Одним из первых была утверждена мера длины – метр. Установили и дробные величины, которыми пользуются повсеместно: сантиметр, миллиметр.
Англия отказалась переходить на европейский стандарт. У них до сих пор пользуются футами, дюймами, линиями.
Для унификации деталей каждая страна разрабатывала свои государственные стандарты. Их соотносили так, чтобы товары из сопредельных государств могли соответствовать и отечественным изделиям. Поэтому с 1924 г. в СССР был введен ГОСТ на резьбовые соединения. Кроме основного стандарта допускалось использование изделий из Великобритании и США (дюймовые стандарты). В настоящее время используются только трубные соединения, измеряемые в дюймах.
Черчение
§ 31. Изображение и обозначение резьбы
31.1. Изображение резьбы. Многие детали имеют резьбу, которая служит для их соединения. С помощью резьбы осуществляют также передачу движения. Наиболее распространена метрическая резьба, имеющая треугольный профиль с углом 60° при вершине.
Резьба на чертежах изображается условно. Это значит, что ее не рисуют такой, как мы ее видим (рис. 210, а), а вычерчивают упрощенно по правилам, установленным государственными стандартами (рис. 210, б).
Рис. 210. Изображение резьбы на стержне: а — наглядное (d — наружный диаметр, Р — шаг); б условное
На рисунке 211 приведен пример изображения резьбы на стержне (шпильке).
Рис. 211. Изображение резьбы на шпильке
По наружному диаметру ее изображают сплошными толстыми линиями как на виде спереди, так и на виде слева, а по внутреннему — сплошной тонкой линией. При этом на виде слева по внутреннему диаметру резьбы проводят тонкой линией дугу, приблизительно равную 3/4 окружности. Эта дуга может быть разомкнута в любом месте, но не на центровых линиях. Заметьте, что фаску при этом не показывают.
Внутренний диаметр резьбы при вычерчивании условно принимают равным 0,85 от наружного (d).
Обратите также внимание, что сплошная тонкая линия на виде спереди пересекла линию границы фаски
Рис. 212. Изображение резьбы в отверстии (без разреза)
Резьба, показанная как невидимая, изображается штриховыми линиями и по наружному и по внутреннему диаметру (рис. 212). Резьбу в отверстии на разрезе (рис. 213) показывают сплошными тонкими линиями по наружному и сплошными толстыми — по внутреннему диаметру. Штриховку на разрезе всегда доводят до сплошной толстой линии. Границу видимой резьбы проводят до линии наружного ее диаметра и изображают сплошной толстой основной линией (см. рис. 210, б).
Рис. 213. Изображение резьбы в отверстии (в paзрезe)
31.2. Обозначение резьбы. По условному изображению нельзя определить, какая резьба должна быть нарезана на детали. Как же это установить?
Тип резьбы и основные размеры — наружный диаметр и шаг Р (см. рис. 210, а) — указывают на чертежах надписью. Эту надпись называют обозначением резьбы. Например, надпись М50х1,5 обозначает: резьба метрическая, наружный диаметр 50 мм, шаг 1,5 мм (мелкий шаг в обозначении приводят, а крупный нет).
Резьбу подразделяют на правую и левую. В случае левой резьбы после ее обозначения добавляют надпись LH, например M24X2LH.
Запомните, что выносные линии при обозначении резьбы нужно проводить от наружного, т. е. большего, диаметра.
На каком из приведенных чертежей (рис. 214, а, б, в) правильно проведены выносные линии для обозначения резьбы?
Рис. 214. Задание для упражнений
31.3. Как работать со справочным материалом. Основные данные о стандартизованных деталях приведены в стандартах и справочниках. Как ими пользоваться?
Пусть, например, требуется выполнить чертеж болта с шестигранной головкой нормальной точности но ГОСТ 7798—74. Наглядное изображение такого болта приведено на рисунке 215. Длина стержня болта (до головки) 60 мм.
Найдя в оглавлении справочника по машиностроительному черчению раздел «Болты», отыскивают в нем ГОСТ 7798—74 «Болты с шестигранной головкой нормальной точности». Таблица 3 содержит выписки из этого стандарта. В ней даны числовые значения соответствующих размеров. В верхней графе таблицы выбирают диаметр резьбы на стержне. Например, d=10 мм. В вертикальной графе под «d10» указаны (в мм) числовые значения размеров других элементов болта. Эти размеры наносят на чертеж вместо буквенных обозначений:
шаг резьбы Р= 1,5 мм;
размер под ключ S=I7 мм;
диаметр описанной окружности D=18,7 мм;
высота головки h = 7 мм.
Таблица 3. Основные размеры болтов с шестигранной головкой (в мм)
Рис. 215. Болт с шестигранной головкой
Длину l стержня болта выбирают в пределах от 14 до 200 мм в зависимости от толщины соединяемых деталей. В нашем случае она равна 60 мм. Длину l — часть болта с резьбой и высоту фаски на стержне — берут из таблицы стандартов (которые здесь не приведены). Для резьбы М10 эта длина равна 26 мм, а высота фаски — 1,6 мм По этим размерам, когда это необходимо, вычерчивают болт.
- Какие соединения относят к разъемным? Приведите примеры.
- Какие преимущества создает стандартизация изделий?
- Что такое взаимозаменяемость?
- Как обозначают метрическую резьбу с крупным шагом? с мелким шагом?
Пользуясь таблицей 3 и рисунком 215, выполните эскиз болта с шестигранной головкой и нанесите размеры: диаметр d резьбы 20 мм, длина l стержня болта 100 мм, длина l нарезанной части 46 мм, высота с фаски 2,5 мм.
Изображения наружной цилиндрической и конической резьбы
Примеры изображения наружной цилиндрической и конической резьбы на всей длине детали приведены на рис. 8.9 (см. также рис. 8.1, в), внутренней цилиндрической и конической резьбы — на рис. 8.10 (см. также рис. 8.4, д).
Фаску, размер которой совпадает с глубиной резьбы, в проекции на плоскость, перпендикулярную оси резьбы, не изображают. Поэтому на рис. 8,9, а и 8.10, а на виде слева фаска не изображена, а на виде справа фаска показана, так как она значительно больше глубины резьбы.
Невидимую резьбу изображают штриховыми линиями одинаковой толщины по наружному и внутреннему диаметрам.

Линию, определяющую границу резьбы, наносят в конце полного профиля резьбы (до начала сбега). Границу резьбы проводят всегда до линии наружного диаметра резьбы и изображают, когда она видима, сплошной основной линией (рис. 8.11).
Штриховку в разрезах и сечениях доводят до сплошной толстой линии, т.е. до линии наружного диаметра наружной резьбы (рис. 8.12) и до линии внутреннего диаметра внутренней резьбы (см. рис. 8.11).

Сбег резьбы, если необходимо, изображают сплошной тонкой линией. Примеры изображения сбега резьбы приведены на рис. 8.13 для наружной (а) и внутренней (б) резьбы. За сбегом резьбы при нарезании резьбы в упор (см. рис. 8.13, а) может оставаться участок без резьбы, называемый недоводом. В результате сбега резьбы и недовода возникает недорез резьбы (см. рис. 8.13, а). Наличие недореза резьбы необходимо учитывать при конструировании резьбовых соединений, а длину полного профиля указывать в чертежах с учетом стандартной длины недореза.

Если глухое отверстие с резьбой выполняют в стенке детали, которая является герметичной или вакуумно-плотной (рис. 8.14), то обязательно указывают глубину L отверстия под резьбу до вершины гнезда наряду с длиной l резьбы полного профиля.
Конец резьбы в глухом отверстии расположен близко ко дну отверстия, на чертежах, по которым резьба не выполняется (например, в сборочных чертежах), допускается условно изображать резьбу до конца отверстия.
Профили резьб при необходимости (например, с нестандартным профилем) показывают на изображении детали (рис. 8.15) или как выносной элемент (см. рис. 8.18, и).

На разрезах резьбового соединения изображают только ту часть внутренней резьбы, которая не закрыта внешней резьбой (рис. 8.16).
Если через резьбу проходит отверстие или прорезь, то их изображают условно, прерывая сплошную тонкую линию в местах расположения отверстия или прорези (рис. 8.17, а). Когда необходимо показать наличие резьбы в зоне этого отверстия или прорези, ее изображают полностью (рис. 8.17, б).

Сфера применения резьбовых соединений
Резьбовые элементы используют для:
- стыковки различных агрегатов (например, коробки передач с двигателем);
- сборки узлов (например, винты соединяют крышки с корпусом генератора);
- соединения металлоконструкций (наряду с заклепками и дуговой сваркой);
- сборки трубопроводов для подачи газа и воды (такое сопряжение имеет дюймовую резьбу);
- крепления технологического оборудования к фундаментам (например, металлорежущие станки устанавливают на залитые в бетон анкеры).
Резьбы принято разделять на категории по назначению:
- крепежные (например, метрические);
- крепежные с одновременной герметизацией (конические);
- грузоподъемные (например, упорные).
Нарезание многозаходной резьбы
Для нарезания требуется соблюдения определённых правил на металлорежущем оборудовании. Операция требует точного соблюдения угловых делений в момент последовательного перехода от одного шага к другому. Это позволяет выдержать точное число заходов резьбы.
Нарезание производится следующими способами:
- постепенным поворотом закреплённой детали на заданный угол в поводковом патроне;
- фрезерованием изделия дисковыми или гребенчатыми фрезами (обработка производиться непрерывно или последовательно путём деления на составные части).
Настройку станка производят не на шаг, как для однозаходной конструкции, а на величину хода. В этом случае шаг и ход определяют расстояние, которое должен проходить резец или фреза за один оборот вращения заготовки. Например, для нарезания трёхзаходной системы на болт диаметром 20 миллиметров величина шага должна составлять два миллиметра. На станках, оборудованных для проведения таких операций, на коробке передач предусмотрены специальные положения. Нарезание многозаходной конструкции с указанными параметрами, производится установкой рычага управления коробки передач на передней бабке на шаг с индексами 2х3. На других станках величину хода настраивают при помощи специального звена по изменению шага.
Полученный результат позволяет определить количество секторов и угол, на который необходимо повернуть заготовку, закрепив заново в шпинделе. В некоторых станках для решения этой задачи предусмотрены делительные устройства. Они позволяют точно выставить необходимый угол. Например, для нарезания трёхзаходной резьбы его поворачивают по часовой стрелке на двадцать делений. Для чётырёхзаходной необходимо осуществить поворот на 15 делений. Чем больше количество необходимых нарезок, тем меньшее количество делений следует выставить.
Если такое устройство не предусмотрено, используют отверстия, предусмотренные в шпинделе. Они позволяют производить изменение угла, начиная с 30° с изменяемым шагом в 15 и 30 градусов. Они соответствуют наиболее часто используемым количествам заходов от 12 до 2.
Принципы обозначения
Обозначение резьбы на чертежах выполняется по следующим правилам.
- Указывают сплошными тонкими и толстыми линиями. Обозначение внутренней резьбы – тонкая линия по внешнему диаметру и толстая по внутреннему, а наружной резьбы – толстая линия по внешнему диаметру и тонкая по внутреннему.
- Если деталь спроецирована на плоскость вдоль оси вращения, то показывают сплошными прямыми. Если – поперек, тогда это незамкнутый контур, длиной 0,75 от общей окружности. Концы дуги не должны лежать на осях детали на рисунке.
- Промежуток между тонкой и жирной линиями должен составлять свыше 0,8 мм, но быть меньше размера шага.
- При обозначении метрической резьбы на чертежах перпендикулярно оси фаски изображают только имеющие конструкционное значение.
Наружный и внутренний виды резьбы
Нормируется метрическая резьба несколькими документами: ГОСТ 8724-2004, ГОСТ 2470-2004, ГОСТ 9150-2002, ГОСТ 1693-2005. В них указаны требования к размерам, профилю, шагам и допускам.
По маркировке изделия можно определить все необходимые ее параметры и вид. Запись включает в себя:
- заглавную букву, характеризующую вид, или две заглавные буквы – вид и подвид (например, метрическая – М; метрическая коническая – МК);
- число, выражающее номинальный диметр в миллиметрах (М20 – метрическая с номинальным диаметром 20 мм);
- в случае мелкого шага указывают его значение в миллиметрах, через знак умножения – М20х1,5;
- в случае многозаходной добавляют указание хода после «х» и шага в круглых скобках – М20х3(Р1) – метрическая с диаметром 20 мм трехзаходная, где шаг составляет 1 мм;
- при обозначении левой резьбы пишут латинские заглавные буквы «LH» — М20LH или М20х3(Р1)LH – тоже только левая.
В некоторых случаях в маркировку могут входить дополнительные параметры: длина свинчивания, допуски и посадка. Их расшифровка следующая:
- указание допуска для наружной резьбы М12х1,75-6g и для внутренней М12-6Н;
- длину свинчивания выражают заглавными латинскими буквами – S – shot (короткая), N – normal (нормальная), L – long (длинная), иногда в круглых скобках добавляют числовое значение длины в миллиметрах, если величина нестандартная; например, М12-6g-L(30);
- посадку выражают дробью через значения допуска для внутренней (числитель) и наружной (знаменатель) резьб, например, учитывая, как обозначается левая резьба, общий вид будет таким — М12х1-6H/6g-LH.
Также в маркировке может указываться вид и номер стандарта.
Выбирая правильный вид метрической резьбы и ее геометрические параметры можно обеспечить качественное крепление деталей, длительную эксплуатацию изделия и экономию средств на ремонте и обслуживании.